手套取用拖慢工位
不良的開口,黏性的薄膜或不一致的摺疊將低成本的消耗品變成反覆的勞動問題。
採購商風險
這些是最經常造成樣品到批次偏差、作業浪費或缺乏佐證的宣稱的差距。
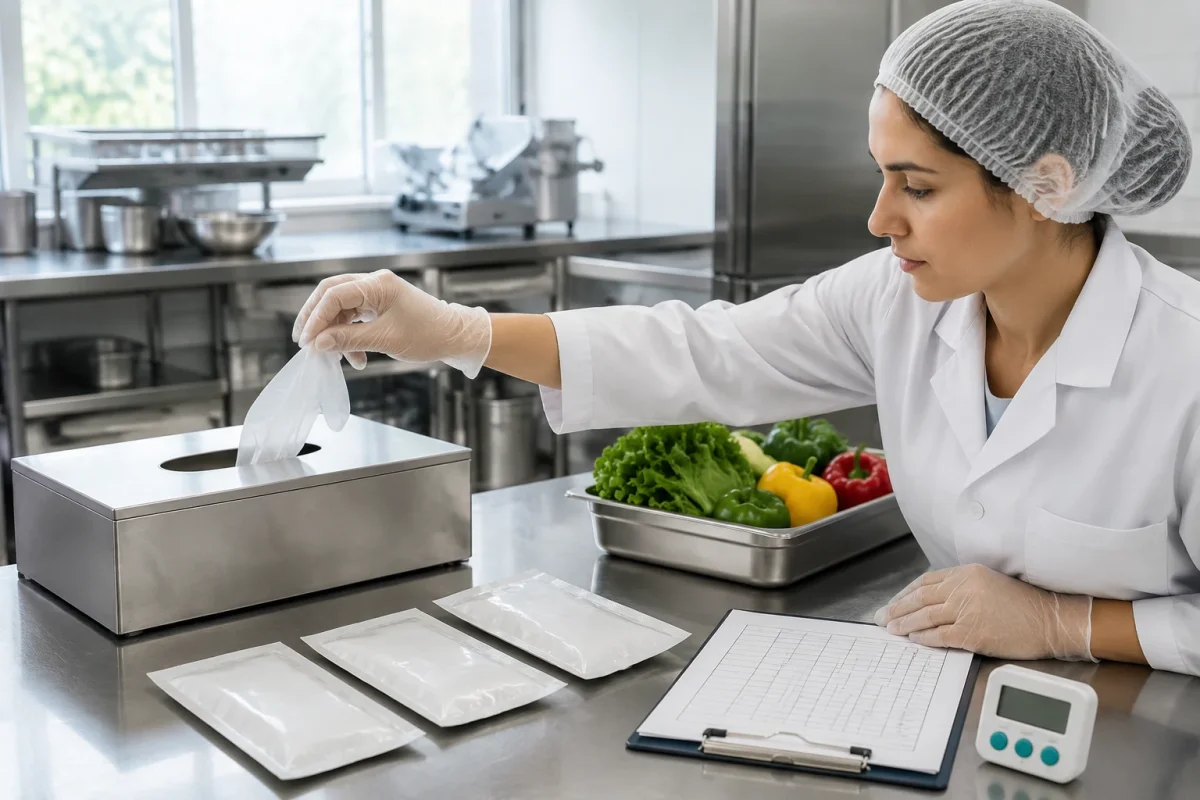
不良的開口,黏性的薄膜或不一致的摺疊將低成本的消耗品變成反覆的勞動問題。
準備,膳食組裝,麵包店,櫃檯服務和衛生不提供相同的接觸,持續時間或適合的需求。
抽取盒薄弱,計數不一致以及未受管控的補充增加了掉落的手套,雙重拉動和庫存差異。
確認原則
產品、包裝和佐證文件都應追溯到同一核準的 SKU。
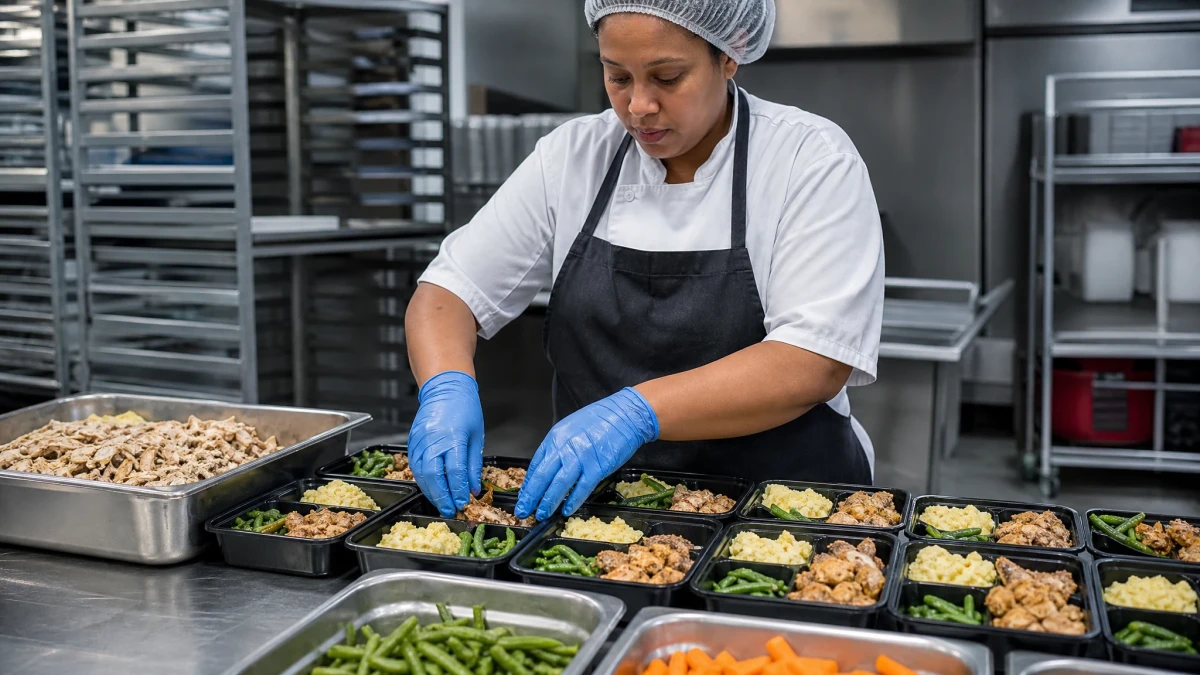
分別確認即食食品接觸、短時間備餐、櫃檯服務與非食品清潔作業。
依更換頻率、操作手感與接觸條件,選擇 HDPE、LDPE 或其他核準材質。
確認手套摺疊方式、抽取盒開口、單張抽取表現與工作站擺放位置。
依各工作站設定每箱入數、儲存空間與補貨編號。
推薦產品
以下連結可協助您確認下一步的樣品與產品規格。
選擇表
使用一份書面規格進行供應商比較、樣品和內部核準。
| 決定 | 食品-服務輸入 | 試用檢查 |
|---|---|---|
| 作業區域 | 食品類型、接觸、持續時間和變化觸發 | 觀察真實車站的流程 |
| 手套 | 材質、尺寸、長度、質地和顏色 | 測試穿戴和作業處理 |
| 抽取盒 | 摺疊、開箱、計數和放置 | 逐次測試單張抽取是否順暢 |
| 案例計畫 | 內包裝、箱數、站點和重新訂購週期 | 檢查接收和儲存是否合適 |
採購流程
管控順序可減少報價歧義,返工和後續訂單偏差。
列出食品作業,更換時點和抽取盒位置。
比較代表站的材料選項和尺寸。
將食品接觸佐證資料與建議的 SKU 和目標市場相匹配。
測試取用,案件處理和補貨。
核準手套,盒子,外箱和重新訂購參考。
採購商問題
具體答案取決於核準的 SKU、目標市場和採購需求。
HDPE 常用於重視成本且需頻繁更換的作業;LDPE 則可提供較柔軟的薄膜手感。合適材質仍須依實際工作站與目標市場要求選擇。
可依打樣與包裝可行性選擇不同摺疊方式及抽取盒結構;量產核準前,應測試盒口與單張抽取是否順暢。
不能。ISO 9001 與 BRC 說明工廠品質系統;仍須查核指定手套、材質、食品接觸條件及目標市場的產品佐證資料。
可以,實際仍以確認的商業條件為準。每個尺寸都應建立獨立 SKU,並分別管控包裝入數、標籤與補貨編號。
為維持網站正常運作,我們會使用必要 Cookie;經您同意後,也可能使用選用 Cookie 來改善瀏覽體驗。